

La scelta del giusto produttore di pompe chimiche rimane fondamentale per il successo industriale. I 10 principali produttori e fornitori di pompe chimiche industriali per il 2026 includono:
1. TKFLO
2. Grundfos
3. Flowserve
4. Sulzer
5. KSB
6. Xylem Inc.
7. Ebara Corporation
8. Gruppo Weir
9. Pompe JEE
10.Gruppo Verder
I produttori presenti in questo elenco sono leader nel settore delle pompe chimiche industriali grazie a innovazione, affidabilità, presenza globale e un'ampia gamma di prodotti. I produttori di pompe chimiche servono diversi settori e supportano infrastrutture critiche. I principali produttori di pompe industriali si guadagnano la fiducia dei clienti fornendo pompe all'avanguardia che soddisfano requisiti rigorosi.
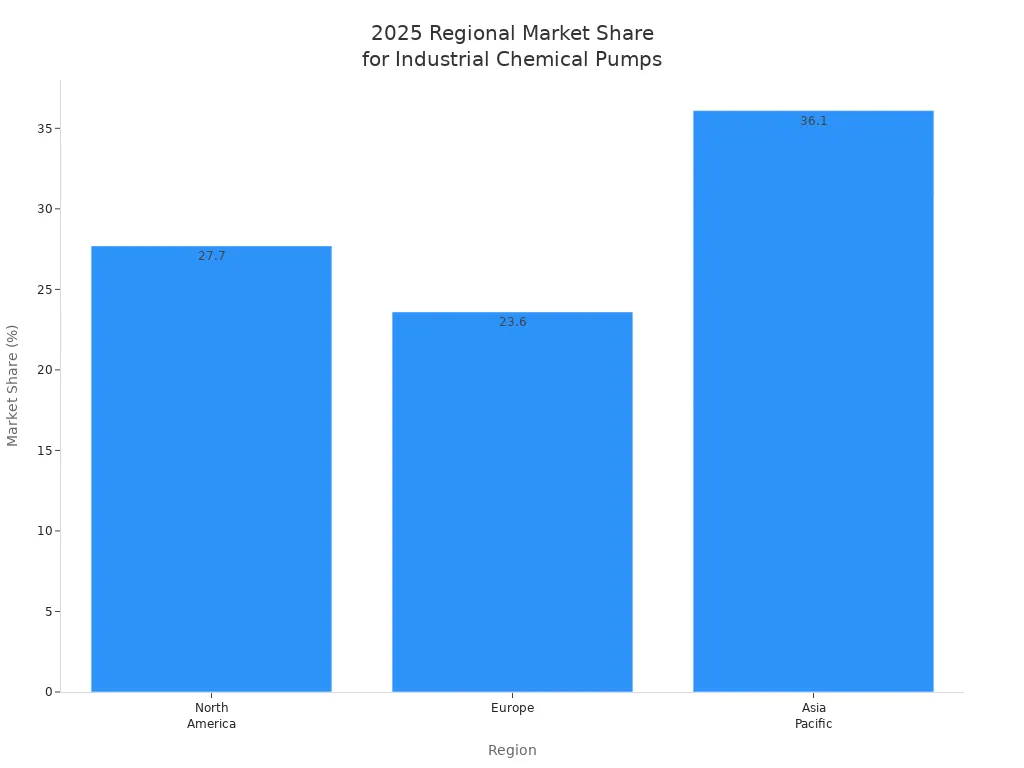
Il mercato globale delle pompe chimiche industriali raggiungerà $47,85 miliardi nel 2026, con la regione Asia-Pacifico che detiene la quota maggiore.
| Regione | Quota di mercato nel 2025 (%) | Dimensioni del mercato (miliardi di dollari USA) |
| America del Nord | 27.7 | 13.255 |
| Europa | 23.6 | 11.293 |
| Asia Pacifico | 36.1 | 17.280 |
| Totale globale | 100 | 47,85 |
Leader nel settore delle pompe chimiche industriali
TKFLO, produttore di pompe chimiche
TKFLO si distingue tra i produttori globali come produttore leader di pompe chimiche con una solida reputazione per soluzioni avanzate di movimentazione dei fluidi e tecnologie di risparmio energetico. L'azienda, gestita da Shanghai Tongke Flow Technology Co., Ltd., vanta oltre due decenni di esperienza nel settore delle pompe chimiche industriali.ampia gamma di prodottiinclude:
● Pompe chimiche, pompe elettriche a tamburo e pompe a turbina verticali per diverse applicazioni chimiche.
● Pompe sommergibili e pompe antincendio progettate per infrastrutture critiche e interventi di emergenza.
●Serie MC specializzata orizzontalePompe chimiche centrifughe multistadio ad alta pressione API 610 BB4per ambienti industriali esigenti.
TKFLO punta su alta qualità, prezzi competitivi e un servizio completo, elementi che le hanno permesso di conquistare una solida reputazione internazionale. I punti di forza dell'azienda includono:
● Esperienza nella produzione di pompe specializzate per i mercati nazionali e internazionali.
● Capacità di personalizzazione e sviluppo continuo del prodotto in base alle esigenze di mercato in continua evoluzione.
● Soluzioni integrate e servizi post-vendita a supporto dei clienti in tutto il mondo, inclusi Europa, America e Australia.
TKFLO integra l'innovazione tecnologica con la tutela dell'ambiente, concentrandosi su ricerca e sviluppo all'avanguardia e su apparecchiature fluidiche intelligenti. L'azienda è leader del settore nei servizi di trasformazione per il risparmio energetico e nello sviluppo verde. Il team tecnico interdisciplinare di TKFLO, composto da supervisori con dottorato e ingegneri senior, promuove continui aggiornamenti dei prodotti. Moderne basi produttive con impianti avanzati garantiscono pompe, motori e sistemi di controllo di alta qualità.pompe antincendioI prodotti TKFLO sono conformi ai rigorosi standard NFPA, UL e Factory Mutual, a dimostrazione della loro affidabilità e delle loro prestazioni. L'impegno di TKFLO per il risparmio energetico e la tutela dell'ambiente la pone in vantaggio rispetto alla concorrenza nel settore delle soluzioni sostenibili per il trasporto di fluidi.
L'impegno di TKFLO verso la cura del servizio, la personalizzazione e l'innovazione continua la rende una scelta di prim'ordine tra i produttori di pompe chimiche industriali.
Grundfos
Grundfos si posiziona tra i principali produttori di pompe industriali, riconosciuta per la sua innovazione nelle soluzioni di dosaggio chimico e movimentazione dei fluidi. L'azienda offre un'ampia gamma di pompe dosatrici e soluzioni specifiche per il trattamento di precisione delle acque e le applicazioni chimiche industriali. La tecnologia di punta SMART Digital Dosing™ di Grundfos, presente nella pompa DDA-C, consente un dosaggio chimico preciso, proattivo e specifico. Le caratteristiche principali includono:
● Integrazione remota, monitoraggio in tempo reale e controllo intelligente per una maggiore sicurezza.
● Integrazione digitale completa che semplifica la configurazione e migliora l'efficienza operativa.
● Motori passo-passo avanzati a velocità variabile e soluzioni brevettate che sostituiscono i metodi di regolazione tradizionali.
Le serie DDA, DDC, DDE, DDI e DME di Grundfos rappresentano la generazione SMART Digital di pompe dosatrici. Queste pompe offrono flessibilità unica, facilità di installazione e compatibilità con sistemi di terze parti. La serie DDI è dotata di un'innovativa tecnologia di azionamento e di microelettronica integrata, che garantiscono un design compatto e silenzioso con un rapporto di regolazione di 1:800 per un dosaggio preciso. Grundfos pone l'accento sul dosaggio di precisione per evitare sottodosaggi o sovradosaggi, sul monitoraggio proattivo per ridurre i tempi di inattività e su soluzioni personalizzate per le esigenze specifiche di ogni settore. Queste innovazioni posizionano Grundfos come leader nelle soluzioni di dosaggio chimico intelligenti, affidabili e sostenibili per diverse applicazioni industriali con pompe chimiche.
Flowserve
Flowserve si afferma come leader mondiale nella produzione di pompe chimiche, con una lunga tradizione di ingegneria di precisione e scienza dei materiali. L'azienda opera attraverso la sua Divisione Pompe e la Divisione Controllo di Flusso, supportate da una rete globale di produzione e assistenza. L'ampio portafoglio prodotti di Flowserve comprende pompe centrifughe, pompe volumetriche e pompe speciali progettate per la movimentazione di fluidi corrosivi, abrasivi e ad alta temperatura. Tra le tecnologie più importanti si annoverano:
● Pompe a trascinamento magnetico senza tenuta, come la INNOMAG TB-MAG, che offrono una maggiore prevenzione delle perdite e un'affidabilità superiore.
● Tenute meccaniche per prevenire perdite e pompe a trascinamento magnetico bilanciate per garantire durata e bassa manutenzione.
● Sistemi di automazione per il controllo di valvole e pompe, a supporto di operazioni chimiche sicure ed efficienti.
La pompa a doppio azionamento INNOMAG TB-MAG di Flowserve, la prima pompa chimica senza tenuta al mondo con un vero contenimento secondario, migliora la sicurezza e la protezione ambientale eliminando le perdite. Questa innovazione dimostra l'impegno di Flowserve per la sicurezza, l'affidabilità e la diversificazione all'interno del suo ampio portafoglio di pompe chimiche. L'azienda serve settori chiave come la lavorazione chimica, il petrolio e il gas, il trattamento delle acque, il settore farmaceutico e la produzione di energia, rafforzando la sua reputazione come uno dei principali produttori di pompe industriali.
Sulzer
Sulzer è un importante produttore di pompe chimiche, noto per le sue soluzioni innovative e le tecnologie di controllo avanzate. Le pompe verticali per acido solforico VAS dell'azienda sfruttano materiali avanzati e una solida ingegneria, offrendo affidabilità ed efficienza eccezionali nella gestione di processi chimici altamente corrosivi. Sulzer completa le sue innovazioni nel campo delle pompe con apparecchiature di controllo e monitoraggio avanzate, tra cui:
● Pannelli di controllo per pompe e azionamenti a frequenza variabile per il controllo automatico e il monitoraggio remoto.
● Sistemi di monitoraggio delle condizioni che consentono l'individuazione precoce di potenziali problemi, ottimizzando le prestazioni della pompa e riducendo i tempi di inattività.
Le tecnologie di Sulzer aiutano i clienti industriali a ridurre al minimo i costi di manutenzione e a migliorare le prestazioni degli impianti. L'attenzione dell'azienda all'affidabilità e all'efficienza la rende la scelta preferita per le applicazioni di pompe chimiche industriali, soprattutto laddove la gestione di sostanze chimiche aggressive è fondamentale.
KSB
KSB è riconosciuta a livello globale tra i produttori per la qualità affidabile e l'avanzata tecnologia delle sue pompe chimiche. L'azienda utilizza la fluidodinamica computazionale (CFD) per riprogettare le giranti, migliorando l'efficienza e l'affidabilità delle pompe. Dopo la riprogettazione, i livelli di vibrazione si riducono significativamente e l'efficienza della pompa raggiunge il 71%, con conseguenti notevoli risparmi energetici annuali. Le pompe chimiche di KSB integrano le tecnologie dell'Industria 4.0, tra cui:
● Concetti di fabbrica intelligente e digitalizzazione per la connettività di rete e i dati di processo in tempo reale.
● Gemelli digitali per il monitoraggio continuo delle condizioni, lo scambio di dati e la manutenzione predittiva.
Queste pompe intelligenti possono comunicare in modo decentralizzato, rispondere autonomamente alle modifiche del sistema e fornire una cronologia operativa dettagliata accessibile tramite cloud o dispositivi mobili. La rete di supporto globale di KSB si estende in oltre 100 paesi, offrendo centri di vendita e assistenza, consulenza tecnica e stabilimenti di produzione. La rete SupremeServ dell'azienda fornisce un supporto post-vendita completo, riparazioni e servizi sul campo, garantendo elevata affidabilità operativa e flessibilità per i clienti industriali di tutto il mondo.
Xylem Inc.
Xylem Inc. è un attore dominante nel mercato delle pompe chimiche industriali, offrendo soluzioni di pompaggio avanzate per l'industria chimica e i processi industriali. L'azienda investe ingenti risorse in ricerca e sviluppo, integrando IoT, intelligenza artificiale e design a basso consumo energetico nei suoi prodotti. I principali punti di forza di Xylem includono:
● Un'ampia gamma di prodotti che comprende diverse tipologie di pompe per applicazioni nel trattamento di sostanze chimiche e acque.
● Partnership strategiche che ampliano i canali di distribuzione e vendita, soprattutto nel Regno Unito.
● Pompe intelligenti e connesse dotate di sensori, automazione e monitoraggio remoto per una maggiore efficienza operativa.
Le recenti innovazioni di Xylem includonoTecnologia di raffreddamento dei chip senza acqua, strumenti di rilevamento delle perdite basati sull'intelligenza artificialee sistemi di trattamento che recuperano metalli preziosi dalle acque reflue. La piattaforma di soluzioni digitali Xylem Vue dell'azienda integra tecnologie intelligenti e connesse e sistemi intelligenti, supportando il monitoraggio in tempo reale e la manutenzione predittiva. L'attenzione di Xylem al digitale e all'analisi dei dati è in linea con la crescente domanda di soluzioni avanzate per pompe chimiche industriali.
Ebara Corporation
Ebara Corporation è un'azienda leader nella produzione di pompe chimiche, specializzata in pompe, miscelatori e agitatori per applicazioni nell'industria chimica. Le pompe chimiche dell'azienda sono progettate per gestire liquidi densi, pesanti, corrosivi e tossici. La gamma di prodotti Ebara comprende:
● Pompe a cuscinetti verticali e pompe peristaltiche SmartFlex® (serie LRP, SRP, STP).
● Pompe realizzate con materiali resistenti alla corrosione come l'acciaio inossidabile (grado 304 o 316) per garantire la durata in ambienti chimici aggressivi.
● Elevata efficienza, affidabilità e tecnologia di tenuta avanzata.
Ebara produce apparecchiature conformi agli standard ISO 9001 e le sottopone a rigorosi test di precisione e prestazioni. La presenza globale dell'azienda si estende in Nord America, Europa, Asia Pacifico, Medio Oriente e Africa e Sud America, consentendo partnership e collaborazioni industriali in diversi mercati. L'esperienza di Ebara nella progettazione di pompe robuste e precise contribuisce a ridurre i costi operativi e a migliorare la qualità del prodotto per i clienti del settore chimico.
Gruppo Weir
Weir Group è un nome di spicco tra i produttori di pompe industriali, noto per la sua competenza nelle soluzioni di movimentazione fluidi per ambienti difficili. L'azienda offre una vasta gamma di pompe chimiche progettate per la movimentazione di fluidi abrasivi, corrosivi e ad alta temperatura. Il portafoglio prodotti di Weir comprende pompe centrifughe, pompe per fanghi e pompe speciali per applicazioni chimiche e minerarie esigenti. L'attenzione dell'azienda all'innovazione e all'affidabilità garantisce prestazioni elevate e una lunga durata, rendendola un partner affidabile per le esigenze di pompe chimiche industriali. La rete di assistenza globale di Weir e l'impegno verso il servizio clienti rafforzano ulteriormente la sua posizione tra i principali produttori di pompe industriali.
Pompe JEE
JEE Pumps è un attore chiave nel mercato delle pompe chimiche industriali, riconosciuto per la sua gamma di prodotti innovativi e la forte presenza sul mercato. L'azienda serve diverse applicazioni industriali, tra cui l'industria petrolifera, chimica e metallurgica. JEE Pumps è specializzata in:
● Pompe centrifughe progettate per la movimentazione di liquidi tossici, fluidi a bassa e alta temperatura, acidi, basi e liquidi ad elevata purezza.
● Pompe centrifughe in polipropilene, pompe autoadescanti per fanghi e pompe industriali per cartiere.
Con oltre 30 anni di esperienza, JEE Pumps fornisce pompe di alta qualità che soddisfano le esigenze degli ambienti chimici più difficili. La competenza dell'azienda nella tecnologia delle pompe centrifughe e l'impegno per l'innovazione la rendono una scelta affidabile tra i produttori di pompe per l'industria chimica.
Gruppo Verder
Verder Group è un produttore globale noto per la sua innovativa tecnologia di pompe peristaltiche e per le sue ampie applicazioni industriali. Le principali linee di prodotto e innovazioni dell'azienda includono:
| Linea di prodotti | Principali innovazioni/caratteristiche | Applicazioni industriali |
| Pompe per tubi flessibili industriali Verderflex | Design robusto, autoadescante, in grado di funzionare a secco, adatto ad ambienti difficili e fluidi viscosi | Processi chimici, attività minerarie, trattamento delle acque e delle acque reflue, industria alimentare e delle bevande, industria farmaceutica e biotecnologica |
| Verderflex Dura Series | Compatto, ad alta pressione, efficiente dal punto di vista energetico, con tubo flessibile di lunga durata. | Dosaggio continuo, fluidi difficili nei settori chimico, del trattamento delle acque e industriale. |
| Pompe Verderflex OEM e da laboratorio | Dosaggio compatto, modulare e di alta precisione, facile sostituzione del tubo. | Laboratorio, OEM, biotecnologie, industria farmaceutica, microfluidica |
| Pompe tubolari Verder | Controllo preciso del flusso, pulsazioni minime, facile da usare. | Applicazioni di misurazione e trasferimento di carichi leggeri in molteplici settori |
Verderair HC-PURE, una pompa igienica realizzata in acciaio inox 316L, soddisfa rigorosi standard sanitari ed è progettata per le industrie chimiche e farmaceutiche. Il Gruppo Verder opera in 28 paesi con una rete globale di aziende di produzione e distribuzione, offrendo distributori locali e servizi di assistenza e manutenzione interni. Questa vasta rete garantisce soluzioni per ogni applicazione e la disponibilità locale di competenze specialistiche. Con oltre 60 anni di esperienza, Verder supporta i clienti industriali con un'assistenza affidabile e localizzata, migliorando la produttività e riducendo i tempi di inattività.
Cosa distingue i migliori produttori di pompe industriali?
Reputazione ed esperienza
I principali produttori di pompe chimiche si guadagnano la fiducia dei clienti grazie a un'affidabilità comprovata e a una lunga esperienza. Produttori come Ebara lo dimostrano con pompe che offrono prestazioni costanti e una lunga durata. I clienti apprezzano le aziende che mantengono un rigoroso controllo di qualità e una precisione ingegneristica. Una solida reputazione indica che un produttore è in grado di gestire applicazioni chimiche complesse e di fornire pompe dosatrici affidabili per operazioni critiche. Anni di esperienza significano inoltre che i produttori comprendono le sfide specifiche della movimentazione di sostanze chimiche e possono fornire soluzioni che riducono al minimo i tempi di inattività.
Innovazione e tecnologia
L'innovazione è il motore trainante del settore dei produttori di pompe chimiche. I migliori produttori investono in ricerca e sviluppo per creare pompe dosatrici avanzate e soluzioni di pompaggio innovative. Queste aziende adottano tecnologie di pompaggio intelligenti, inclusi sensori IoT per il monitoraggio in tempo reale e la manutenzione predittiva. Molte utilizzano motori a basso consumo energetico e azionamenti a frequenza variabile per ottimizzare le prestazioni delle pompe e ridurre i costi. Alcuni produttori implementano pompe a trascinamento magnetico per eliminare i guasti alle guarnizioni, mentre altri utilizzano materiali avanzati per una migliore resistenza alla corrosione. La tecnologia del digital twin e i sistemi di monitoraggio remoto migliorano ulteriormente l'efficienza operativa e la sicurezza.
1. Le pompe dosatrici intelligenti con sensori IoT consentono la manutenzione predittiva.
2. Motori e inverter ad alta efficienza energetica favoriscono l'efficienza e la sostenibilità.
3. Materiali avanzati e stampa 3D migliorano la durata e riducono i tempi di consegna.
4. Il monitoraggio remoto e i gemelli digitali ottimizzano le prestazioni del sistema di pompaggio dei prodotti chimici.
Gamma di prodotti
Un'ampia gamma di prodotti contraddistingue i principali produttori. Offrono pompe chimiche, pompe dosatrici e soluzioni specializzate per la movimentazione di fluidi corrosivi, abrasivi o ad alta temperatura. I produttori progettano pompe per diverse esigenze di dosaggio chimico, dal dosaggio di precisione in laboratorio alla movimentazione industriale su larga scala. I loro portafogli includono pompe centrifughe, pompe dosatrici peristaltiche e pompe a trascinamento magnetico. Questa varietà consente ai clienti di selezionare la pompa più adatta a ogni applicazione chimica, garantendo una movimentazione dei fluidi efficiente e sicura.
| Tipo di pompa | Area di applicazione |
| Pompe centrifughe | Processi chimici, trattamento delle acque |
| Pompe dosatrici peristaltiche | Laboratorio, prodotti farmaceutici |
| Pompe a trascinamento magnetico | Manipolazione di sostanze chimiche pericolose |
| Pompe sommergibili | Acque reflue, fognature |
Supporto globale
I produttori con una presenza globale offrono un servizio clienti e un supporto tecnico senza pari. Mantengono centri di assistenza locali e forniscono supporto tempestivo, riducendo i tempi di inattività per i clienti in tutto il mondo. Un supporto post-vendita completo, che include contratti di manutenzione e disponibilità di pezzi di ricambio, garantisce l'affidabilità delle pompe dosatrici per prodotti chimici e di altre apparecchiature. Le catene di fornitura e le reti logistiche globali aiutano i produttori a consegnare le pompe in modo rapido ed efficiente, anche per progetti su larga scala. Questo livello di supporto permette di costruire partnership e rapporti di fiducia a lungo termine con i clienti del settore chimico.
Come scegliere un produttore di pompe chimiche
Qualità e certificazione
Nel settore chimico, i produttori che danno priorità alla qualità delle pompe si distinguono. Le aziende devono dimostrare la conformità a standard riconosciuti a livello internazionale, come ISO 9001 per la gestione della qualità, ISO 14001 per la gestione ambientale e ISO 45001 per la salute e la sicurezza sul lavoro. Queste certificazioni testimoniano l'impegno verso una qualità costante delle pompe, la sostenibilità e ambienti di produzione sicuri. I principali produttori di pompe per l'industria chimica aderiscono anche a standard tecnici come ANSI/API 610, ASME B73.2 e DIN 5199, che garantiscono che le pompe soddisfino rigorosi criteri di progettazione e prestazioni.
| Standard | Area di interesse |
| ISO 9001 | gestione della qualità |
| ISO 14001 | Gestione ambientale |
| ISO 45001 | Salute e sicurezza sul lavoro |
| ANSI/API 610 | Specifiche di progettazione delle pompe chimiche |
| ASME B73.2 | pompe centrifughe verticali in linea |
Compatibilità dei materiali
La compatibilità dei materiali gioca un ruolo fondamentale nella scelta delle pompe chimiche. I materiali giusti prevengono la corrosione, il rigonfiamento e i guasti della pompa. L'acciaio inossidabile resiste alla corrosione e all'abrasione, risultando quindi adatto ad ambienti chimici aggressivi. La ghisa rappresenta un'opzione economica, ma si corrode rapidamente a contatto con fluidi acidi. Gli elastomeri utilizzati nelle guarnizioni e negli O-ring richiedono un'attenta selezione per evitare l'attacco chimico. La concentrazione del prodotto chimico, la temperatura e l'esposizione ai raggi UV influenzano le prestazioni del materiale.
| Fattore/Materiale | Descrizione |
| Concentrazione | Una maggiore concentrazione di sostanze chimiche aumenta il rischio di corrosione o degrado. |
| Temperatura | Le temperature elevate accelerano le reazioni chimiche e la degradazione dei materiali. |
| acciaio inossidabile | Ideale per applicazioni sanitarie e con agenti chimici corrosivi. |
| Elastomeri | Vulnerabile agli attacchi chimici; selezionare in base alla compatibilità chimica. |
Affidabilità e manutenzione
Pompe chimiche affidabili riducono al minimo i tempi di inattività e i costi di manutenzione. I produttori dovrebbero offrire pompe con comprovata durata e design di facile manutenzione. Programmi di manutenzione regolari e la disponibilità di pezzi di ricambio contribuiscono a mantenere la qualità delle pompe nel tempo. Le pompe che si guastano a causa di una scelta errata dei materiali o di una progettazione inadeguata possono causare perdite, contaminazione e costosi fermi impianto. Le aziende dovrebbero fornire chiare linee guida per la manutenzione e offrire supporto tecnico per la risoluzione dei problemi.
● Scegli pompe con struttura robusta e materiali resistenti alla corrosione.
● Verificare che il produttore fornisca kit di manutenzione e pezzi di ricambio.
● Valutare l'affidabilità delle pompe in applicazioni chimiche simili.
Assistenza clienti
Un solido supporto clienti garantisce un funzionamento senza intoppi e una rapida risoluzione dei problemi. I principali produttori di pompe chimiche mantengono reti di assistenza globali e forniscono supporto tecnico, formazione e assistenza post-vendita. Un servizio clienti reattivo aiuta a risolvere i problemi di qualità delle pompe, le questioni di compatibilità dei materiali e le esigenze di manutenzione. Un supporto affidabile crea fiducia e partnership a lungo termine nell'industria chimica.
Nota: scegli produttori che offrono assistenza 24 ore su 24, 7 giorni su 7, formazione in loco e tempi di risposta rapidi per le emergenze relative alle pompe chimiche.
Applicazioni di pompe chimiche industriali
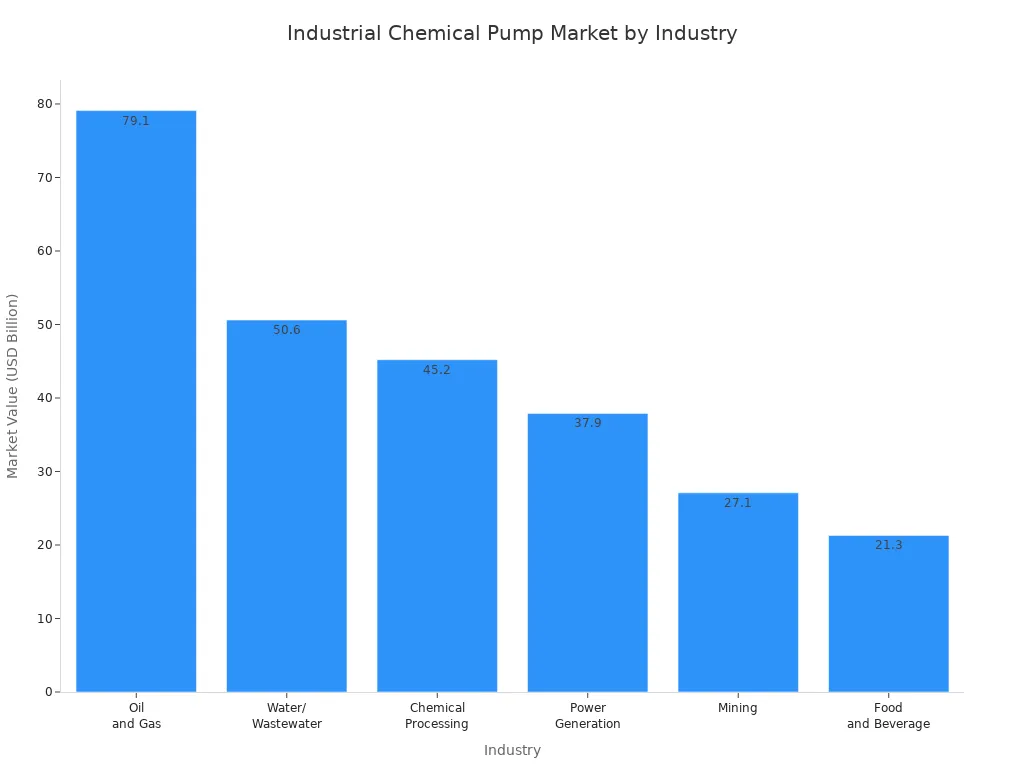
Pompe chimiche industrialisvolgono un ruolo vitale in molti settori. Queste pompe supportano il trasferimento, il dosaggio e la circolazione dei fluidi in industrie che richiedono affidabilità e precisione. La tabella seguente mostra i principali settori in cui pompe, pompe dosatrici e dosaggio di prodotti chimici sono essenziali, insieme alle lorovalori di mercato del 2024:
| Industria | Valore di mercato nel 2024 (miliardi di dollari USA) |
| Petrolio e gas | 79.1 |
| Trattamento delle acque/acque reflue | 50,6 |
| Processi chimici | 45.2 |
| Generazione di energia | 37.9 |
| Attività mineraria | 27.1 |
| Cibo e bevande | 21.3 |
Processi chimici
L'industria chimica si affida a pompe e pompe dosatrici per un dosaggio sicuro ed efficiente dei prodotti chimici.lavorazione chimicaNegli impianti si utilizzano pompe per movimentare materie prime, trasferire prodotti finiti e gestire fluidi corrosivi. Le pompe dosatrici erogano quantità precise di sostanze chimiche, supportando tecnologie di dosaggio e misurazione di precisione. Queste pompe contribuiscono a mantenere la qualità e la sicurezza del prodotto. I sistemi di dosaggio chimico riducono gli sprechi e migliorano il controllo del processo. Le pompe impiegate nei processi chimici devono resistere alla corrosione e gestire fluidi aggressivi. Le pompe dosatrici supportano inoltre processi batch e continui nell'industria chimica.
Trattamento delle acque
Gli impianti di trattamento delle acque dipendono da pompe e pompe dosatrici per ogni fase del processo. Le pompe movimentano l'acqua attraverso i sistemi di filtrazione, disinfezione e distribuzione. Le pompe dosatrici aggiungono sostanze chimiche per la regolazione del pH, la disinfezione e la coagulazione. Il dosaggio chimico garantisce che l'acqua rispetti gli standard di sicurezza. Un dosaggio di precisione previene l'uso eccessivo di sostanze chimiche e protegge l'ambiente. Gli impianti di trattamento delle acque utilizzano pompe sia per applicazioni municipali che industriali. Le pompe dosatrici garantiscono un dosaggio chimico affidabile nel trattamento dell'acqua potabile, delle acque reflue e delle acque industriali. Le pompe dotate di tecnologie avanzate di dosaggio e misurazione migliorano l'efficienza e riducono i costi.
Petrolio e gas
Nel settore petrolifero e del gas, pompe e pompe dosatrici vengono utilizzate per l'estrazione, la raffinazione e il trasporto. Le pompe movimentano petrolio greggio, prodotti raffinati e additivi chimici. Le pompe dosatrici iniettano sostanze chimiche per il controllo della corrosione, la prevenzione delle incrostazioni e il recupero avanzato del petrolio. I sistemi di dosaggio chimico proteggono oleodotti e attrezzature. Le pompe devono operare ad alta pressione e in condizioni difficili. Le pompe dosatrici garantiscono un dosaggio preciso delle sostanze chimiche per mantenere la sicurezza del processo. Le compagnie petrolifere e del gas investono in pompe con funzionalità di dosaggio avanzate per soddisfare i rigorosi standard del settore.
Usi specializzati
Molti settori industriali necessitano di pompe e pompe dosatrici per applicazioni specifiche. Le centrali elettriche utilizzano pompe per il raffreddamento, l'alimentazione delle caldaie e il dosaggio di sostanze chimiche. Le attività minerarie si affidano alle pompe per la movimentazione di fanghi e il dosaggio di sostanze chimiche nella lavorazione dei minerali. I produttori di alimenti e bevande utilizzano pompe per il trasferimento di fluidi sanitari e pompe dosatrici per il dosaggio di aromi e conservanti. Il dosaggio di precisione garantisce uniformità e sicurezza del prodotto. Le pompe con capacità di dosaggio di sostanze chimiche trovano impiego anche nei settori farmaceutico, biotecnologico ed elettronico. Questi settori beneficiano di pompe progettate per affidabilità, efficienza e controllo avanzato del dosaggio.
La scelta del giusto produttore di pompe chimiche industriali è fondamentale per il successo operativo. Le aziende devono valutare le proprie esigenze in base ai punti di forza di ciascun fornitore. Le pompe svolgono un ruolo vitale in ogni settore, quindi scegliere la pompa giusta garantisce sicurezza ed efficienza. Quando si valutano pompe e fornitori, è utile tenere a mente questi suggerimenti:
● Esaminare le curve di prestazione della pompa in termini di portata, prevalenza ed efficienza.
● Scegli pompe con design resistenti e a tenuta stagna per ridurre i tempi di inattività.
● Consultare l'assistenza tecnica per individuare le soluzioni di pompaggio più adatte alle esigenze del sistema.
● Dare priorità alla compatibilità chimica e selezionare i materiali della pompa più adatti.
● Dimensionare le pompe con precisione in base alla portata e alla pressione richieste.
● Definire le caratteristiche del fluido e i dettagli applicativi per ciascuna pompa.
● Valutare i sistemi di controllo, i dispositivi di sicurezza e l'efficienza energetica.
● Valutare la reputazione del fornitore e l'assistenza post-vendita per le pompe.
● Valutare l'adattabilità ambientale per ciascuna applicazione della pompa.
● Consultare degli esperti per garantire la migliore selezione della pompa.
Innovazione, affidabilità e un solido supporto clienti contraddistinguono i principali produttori di pompe. Le pompe che soddisfano questi standard aiutano le aziende a raggiungere il successo a lungo termine.
FAQ
Che tipi di pompe offrono i produttori di pompe per prodotti chimici industriali?
I produttori offrono una vasta gamma di pompe, tra cui pompe centrifughe, peristaltiche, a trascinamento magnetico e sommergibili. Ogni tipo di pompa è adatto ad applicazioni chimiche specifiche, come dosaggio, trasferimento e circolazione. Le aziende progettano pompe per gestire fluidi corrosivi, abrasivi o ad alta temperatura.
In che modo le pompe garantiscono la compatibilità chimica e la sicurezza?
I produttori selezionano i materiali per le pompe in base alle proprietà chimiche. L'acciaio inossidabile, le leghe speciali e le materie plastiche tecniche resistono alla corrosione e al degrado. Le pompe sono dotate di guarnizioni avanzate e sistemi di prevenzione delle perdite. Queste scelte progettuali contribuiscono a mantenere la sicurezza e l'affidabilità negli ambienti di processo chimico.
Che tipo di manutenzione richiedono le pompe in ambito industriale?
Ispezioni e pulizie regolari prolungano la durata delle pompe. I tecnici sostituiscono le guarnizioni usurate, verificano la presenza di perdite e monitorano le prestazioni delle pompe. I produttori forniscono kit di manutenzione e linee guida. Una corretta manutenzione riduce i tempi di inattività e garantisce un funzionamento efficiente delle pompe anche in applicazioni chimiche impegnative.
In che modo le pompe contribuiscono all'efficienza energetica negli impianti chimici?
Le pompe moderne utilizzano motori a risparmio energetico e azionamenti a frequenza variabile. Queste tecnologie ottimizzano la velocità della pompa e riducono il consumo di energia. I produttori progettano pompe ad alta efficienza, aiutando gli impianti chimici a ridurre i costi operativi e a raggiungere gli obiettivi di sostenibilità.
Quali settori industriali dipendono maggiormente dalle pompe chimiche?
Pompe chimicheLe pompe svolgono un ruolo fondamentale nei settori petrolifero e del gas, del trattamento delle acque, della lavorazione chimica, dell'industria mineraria e della produzione alimentare. In questi settori, le pompe trasferiscono, dosano e fanno circolare i fluidi. Pompe affidabili garantiscono operazioni sicure e una qualità del prodotto costante in diversi ambienti industriali.
Data di pubblicazione: 28 agosto 2025