

Escoller o fabricante axeitado de bombas químicas segue a ser crucial para o éxito industrial. Os 10 principais fabricantes e provedores de bombas químicas industriais para 2026 inclúen:
1. TKFLO
2. Grundfos
3. Flowserve
4. Sulzer
5. KSB
6. Xylem Inc.
7. Corporación Ebara
8. Grupo Weir
9. Bombas JEE
10.Grupo Verder
Os fabricantes desta lista lideran o sector das bombas químicas industriais mediante a innovación, a fiabilidade, o alcance global e unha ampla gama de produtos. Os fabricantes de bombas químicas prestan servizo a diversas industrias e dan soporte a infraestruturas críticas. Os principais fabricantes de bombas industriais gañan confianza ao ofrecer bombas avanzadas que cumpren uns requisitos rigorosos.
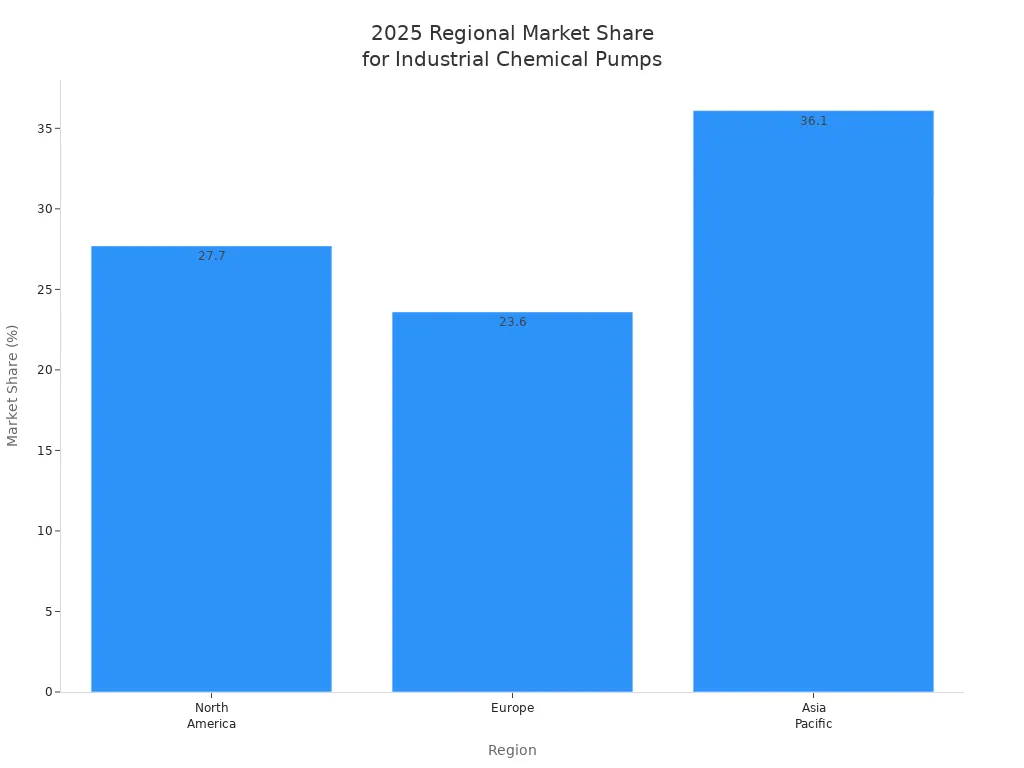
O mercado mundial de bombas químicas industriais alcanzará os dólares47.850 millóns en 2026, con Asia-Pacífico a que ocupa a maior parte do mercado.
| Rexión | Cota de mercado en 2025 (%) | Tamaño do mercado (miles de millóns de dólares estadounidenses) |
| América do Norte | 27,7 | 13.255 |
| Europa | 23,6 | 11.293 |
| Asia Pacífico | 36.1 | 17.280 |
| Total global | 100 | 47,85 |
Líderes en bombas químicas industriais
Fabricante de bombas químicas TKFLO
TKFLO destaca entre os fabricantes mundiais como fabricante líder de bombas químicas cunha sólida reputación polas súas solucións avanzadas de manexo de fluídos e tecnoloxías de aforro de enerxía. A empresa, operada por Shanghai Tongke Flow Technology Co., Ltd., ten máis de dúas décadas de experiencia no sector das bombas químicas industriais. TKFLOampla carteira de produtosinclúe:
● Bombas químicas, bombas eléctricas de tambor e bombas de turbina verticais para diversas aplicacións químicas.
● Bombas submerxibles e bombas contra incendios deseñadas para infraestruturas críticas e resposta a emerxencias.
●Serie MC especializada horizontalBombas químicas centrífugas multietapa de alta presión API 610 BB4para entornos industriais esixentes.
TKFLO fai fincapé na alta calidade, os prezos competitivos e o servizo integral, o que lle valeu á empresa unha sólida reputación internacional. Os puntos fortes da empresa inclúen:
● Experiencia na fabricación de bombas especializadas tanto para o mercado nacional como internacional.
● Capacidades de personalización e desenvolvemento continuo de produtos baseados nas necesidades cambiantes do mercado.
● Solucións integradas e servizos posvenda que dan soporte a clientes de todo o mundo, incluíndo Europa, América e Australia.
TKFLO integra a innovación tecnolóxica coa protección ambiental, centrándose na I+D de vangarda e nos equipos de fluídos intelixentes. A empresa lidera a industria en servizos de transformación de aforro de enerxía e desenvolvemento ecolóxico. O equipo técnico interdisciplinar de TKFLO, que inclúe supervisores de doutoramento e enxeñeiros sénior, impulsa as actualizacións continuas dos produtos. As modernas bases de produción con instalacións avanzadas garanten bombas, motores e sistemas de control de alta calidade. Os seusbombas contra incendioscumpren cos estritos estándares da NFPA, UL e Factory Mutual, o que demostra fiabilidade e rendemento. O compromiso de TKFLO coas melloras no aforro de enerxía e na protección ambiental sitúaa por diante da competencia en solucións sostibles de transporte de fluídos.
A dedicación de TKFLO á atención ao servizo, á personalización e á innovación continua convértea nunha das mellores opcións entre os fabricantes de bombas químicas industriais.
Grundfos
Grundfos está entre os principais fabricantes de bombas industriais, recoñecidos pola súa innovación en solucións de dosificación de produtos químicos e manexo de fluídos. A empresa ofrece unha ampla gama de bombas e solucións dosificadoras de produtos químicos adaptadas para o tratamento preciso da auga e aplicacións químicas industriais. A tecnoloxía insignia SMART Digital Dosing™ de Grundfos, incluída na bomba DDA-C, permite unha dosificación de produtos químicos precisa, proactiva e específica. As características principais inclúen:
● Integración remota, monitorización en tempo real e control intelixente para unha maior seguridade.
● Integración dixital completa que simplifica a configuración e mellora a eficiencia operativa.
● Motores paso a paso de velocidade variable avanzados e solucións patentadas que substitúen os métodos de axuste tradicionais.
As series DDA, DDC, DDE, DDI e DME de Grundfos representan a xeración SMART Digital de bombas dosificadoras. Estas bombas ofrecen unha flexibilidade única, unha instalación sinxela e compatibilidade con sistemas de terceiros. A serie DDI presenta unha tecnoloxía de accionamento innovadora e microelectrónica integrada, o que proporciona un deseño compacto e silencioso cunha relación de redución de 1:800 para unha dosificación precisa. Grundfos fai fincapé na dosificación de precisión para evitar a subdosificación ou a sobredosificación, na monitorización proactiva para reducir o tempo de inactividade e nas solucións personalizadas para as necesidades específicas da industria. Estas innovacións posicionan a Grundfos como líder en solucións de dosificación química intelixentes, fiables e sostibles en diversas aplicacións de bombas químicas industriais.
Flowserve
Flowserve é líder mundial entre os fabricantes de bombas químicas, cun legado de enxeñaría de precisión e ciencia de materiais. A empresa opera a través da súa División de Bombas e da División de Control de Fluxo, co apoio dunha rede mundial de fabricación e servizo. A ampla carteira de produtos de Flowserve inclúe bombas centrífugas, bombas de desprazamento positivo e bombas especiais deseñadas para o manexo de fluídos corrosivos, abrasivos e de alta temperatura. Entre as tecnoloxías máis destacadas inclúense:
● Bombas de accionamento magnético sen selos como a INNOMAG TB-MAG, que ofrecen unha mellor prevención de fugas e fiabilidade.
● Selos mecánicos para a prevención de fugas e bombas de accionamento magnético con empuxe equilibrado para maior durabilidade e baixo mantemento.
● Sistemas de automatización para o control de válvulas e bombas, que permiten operacións químicas seguras e eficientes.
A bomba de dobre accionamento INNOMAG TB-MAG de Flowserve, a primeira bomba química sen selos do mundo con verdadeira contención secundaria, mellora a seguridade e a protección ambiental ao eliminar as fugas. Esta innovación demostra o compromiso de Flowserve coa seguridade, a fiabilidade e a diversificación dentro da súa ampla carteira de bombas químicas. A empresa presta servizos a industrias clave como o procesamento químico, o petróleo e o gas, o tratamento de augas, os produtos farmacéuticos e a xeración de enerxía, o que reforza a súa reputación como un dos principais fabricantes de bombas industriais.
Sulzer
Sulzer é un destacado fabricante de bombas químicas coñecido polas súas innovadoras solucións de bombas e tecnoloxías de control avanzadas. As bombas de ácido sulfúrico verticais VAS da empresa aproveitan materiais avanzados e unha enxeñaría robusta, o que ofrece unha fiabilidade e eficiencia excepcionais no manexo de procesos químicos altamente corrosivos. Sulzer complementa as súas innovacións en bombas con equipos avanzados de control e monitorización, incluíndo:
● Paneis de control de bombas e variadores de frecuencia para control automático e monitorización remota.
● Sistemas de monitorización do estado que permiten a detección temperá de posibles problemas, optimizando o rendemento da bomba e reducindo o tempo de inactividade.
As tecnoloxías de Sulzer axudan aos clientes industriais a minimizar os custos de mantemento e a mellorar o rendemento das plantas. O enfoque da empresa na fiabilidade e a eficiencia convértea nunha opción preferida para aplicacións de bombas químicas industriais, especialmente onde a manipulación de produtos químicos agresivos é fundamental.
KSB
KSB é recoñecida entre os fabricantes mundiais polos seus produtos de bombas químicas fiables e tecnoloxicamente avanzados. A empresa emprega a dinámica de fluídos computacional (CFD) para redeseñar os impulsores, mellorando a eficiencia e a fiabilidade da bomba. Tras o redeseño, os niveis de vibración diminúen significativamente e a eficiencia da bomba alcanza o 71 %, o que resulta nun aforro de enerxía anual substancial. As bombas químicas de KSB integran tecnoloxías da Industria 4.0, incluíndo:
● Conceptos de fábrica intelixente e dixitalización para a creación de redes e os datos de procesos en tempo real.
● Xemelgos dixitais para a monitorización continua do estado, o intercambio de datos e o mantemento preditivo.
Estas bombas intelixentes poden comunicarse de forma descentralizada, responder de forma autónoma aos cambios no sistema e proporcionar un historial operativo detallado accesible a través da nube ou de dispositivos móbiles. A rede de soporte global de KSB abrangue máis de 100 países e ofrece centros de vendas e servizo, consultoría técnica e instalacións de fabricación. A rede SupremeServ da empresa ofrece soporte posvenda integral, reparacións e servizos de campo, o que garante unha alta fiabilidade e flexibilidade operativas para os clientes industriais de todo o mundo.
Xilem Inc.
Xylem Inc. é un actor dominante no mercado de bombas químicas industriais, ofrecendo solucións avanzadas de bombas para produtos químicos e procesamento industrial. A empresa investe fortemente en I+D, integrando deseños de IoT, IA e eficiencia enerxética nos seus produtos. Os puntos fortes de Xylem inclúen:
● Unha ampla carteira de produtos que abrangue varios tipos de bombas para aplicacións químicas e de tratamento de augas.
● Asociacións estratéxicas que amplíen os canais de distribución e venda, especialmente no Reino Unido.
● Bombas intelixentes e conectadas con sensores, automatización e monitorización remota para unha mellor eficiencia operativa.
As innovacións recentes de Xylem inclúentecnoloxía de refrixeración de chips sen auga, ferramentas de detección de fugas con IAe sistemas de tratamento que recuperan metais valiosos das augas residuais. A plataforma de solucións dixitais Xylem Vue da empresa integra tecnoloxías intelixentes e conectadas e sistemas intelixentes, o que permite a monitorización en tempo real e o mantemento preditivo. O enfoque de Xylem na análise dixital e de datos aliñase coa crecente demanda de solucións avanzadas de bombas químicas industriais.
Corporación Ebara
Ebara Corporation é un fabricante líder de bombas químicas especializado en bombas, mesturadores e axitadores para aplicacións na industria química. As bombas químicas da empresa están deseñadas para manexar líquidos espesos, pesados, corrosivos e tóxicos. A gama de produtos de Ebara inclúe:
● Bombas de rodamentos verticais e bombas peristálticas SmartFlex® (series LRP, SRP, STP).
● Bombas construídas con materiais resistentes á corrosión, como o aceiro inoxidable (de grao 304 ou 316), para maior durabilidade en ambientes químicos agresivos.
● Alta eficiencia, fiabilidade e tecnoloxía de selado avanzada.
Ebara fabrica equipos segundo as normas ISO 9001 e realiza rigorosas probas de precisión e rendemento. A presenza global da empresa abrangue América do Norte, Europa, Asia Pacífico, Oriente Medio e África e América do Sur, o que permite asociacións e colaboracións industriais en diversos mercados. A experiencia de Ebara en bombas robustas e deseñadas con precisión axuda a reducir os custos operativos e mellorar a calidade do produto para os clientes de procesamento químico.
Grupo Weir
Weir Group é un nome respectado entre os fabricantes de bombas industriais, coñecido pola súa experiencia en solucións de manexo de fluídos para entornos desafiantes. A empresa ofrece unha ampla gama de bombas químicas deseñadas para o manexo de fluídos abrasivos, corrosivos e de alta temperatura. A carteira de produtos de Weir inclúe bombas centrífugas, bombas para lodos e bombas especiais para aplicacións químicas e mineiras esixentes. O enfoque da empresa na innovación e a fiabilidade garante un alto rendemento e unha longa vida útil, o que a converte nun socio de confianza para as necesidades de bombas químicas industriais. A rede de soporte global de Weir e o seu compromiso co servizo ao cliente reforzan aínda máis a súa posición entre os principais fabricantes de bombas industriais.
Bombas JEE
JEE Pumps é un actor clave no mercado de bombas químicas industriais, recoñecido pola súa innovadora gama de produtos e a súa forte presenza no mercado. A empresa atende diversas aplicacións industriais, incluíndo petróleo, industria química e metalurxia. JEE Pumps especialízase en:
● Bombas centrífugas deseñadas para o manexo de líquidos tóxicos, fluídos de baixa e alta temperatura, ácidos, bases e líquidos de alta pureza.
● Bombas centrífugas de polipropileno, bombas de lodos autoaspirantes e bombas industriais para fábricas de pasta e papel.
Con máis de 30 anos de experiencia, JEE Pumps ofrece bombas de alta calidade que satisfán as necesidades de entornos químicos desafiantes. A experiencia da empresa en tecnoloxía de bombas centrífugas e o seu compromiso coa innovación convértena nunha opción fiable entre os fabricantes de bombas químicas.
Grupo Verder
Verder Group é un fabricante global coñecido pola súa innovadora tecnoloxía de bombas peristálticas e as súas amplas aplicacións industriais. As principais liñas de produtos e innovacións da empresa inclúen:
| Liña de produtos | Innovacións/Características clave | Aplicacións industriais |
| Bombas de mangueira industriais Verderflex | Deseño robusto, autoaspirante, con capacidade de funcionamento en seco, axeitado para ambientes agresivos e fluídos viscosos | Procesamento químico, minería, tratamento de augas e augas residuais, alimentación e bebidas, farmacéutica e biotecnoloxía |
| Serie Verderflex Dura | Mangueira compacta, de alta presión, eficiente enerxeticamente e con vida útil prolongada | Dosificación continua, fluídos difíciles nos sectores químico, de tratamento de augas e industrial |
| Bombas Verderflex OEM e de laboratorio | Dosificación compacta, modular, de alta precisión, cambio de tubo sinxelo | Laboratorio, OEM, biotecnoloxía, farmacéutica, microfluídica |
| Bombas de tubo Verder | Control preciso do fluxo, pulsación mínima, doado de usar | Medición, aplicacións de transferencia de cargas lixeiras en múltiples industrias |
Verderair HC-PURE, unha bomba hixiénica fabricada en aceiro inoxidable 316L, cumpre estritos estándares sanitarios e está deseñada para as industrias química e farmacéutica. Verder Group opera en 28 países cunha rede mundial de empresas de produción e distribución, ofrecendo distribuidores locais e servizo e mantemento internos. Esta extensa rede garante solucións para cada aplicación e dispoñibilidade local de coñecementos especializados. Con máis de 60 anos de experiencia, Verder apoia aos clientes industriais cunha asistencia fiable e localizada, mellorando a produtividade e reducindo o tempo de inactividade.
Que fai que os principais fabricantes de bombas industriais destaquen
Reputación e experiencia
As principais marcas fabricantes de bombas químicas gañan confianza grazas á súa fiabilidade probada e á súa ampla experiencia. Fabricantes como Ebara demóstrano con bombas que ofrecen un rendemento consistente e unha longa vida útil. Os clientes valoran as empresas que manteñen un estrito control de calidade e precisión de enxeñaría. Unha sólida reputación indica que un fabricante pode xestionar aplicacións químicas complexas e ofrecer bombas dosificadoras fiables para operacións críticas. Os anos de experiencia tamén significan que os fabricantes entenden os desafíos únicos da manipulación de produtos químicos e poden proporcionar solucións que minimizan o tempo de inactividade.
Innovación e tecnoloxía
A innovación impulsa a industria de fabricación de bombas químicas. Os mellores fabricantes invisten en investigación e desenvolvemento para crear bombas dosificadoras avanzadas e solucións de bombas innovadoras. Estas empresas adoptan tecnoloxía de bombas intelixentes, incluídos sensores IoT para a monitorización en tempo real e o mantemento preditivo. Moitas empregan motores de baixo consumo e accionamentos de frecuencia variable para optimizar o rendemento da bomba e reducir os custos. Algúns fabricantes implementan bombas de accionamento magnético para eliminar as fallas nos selos, mentres que outros empregan materiais avanzados para unha mellor resistencia á corrosión. A tecnoloxía xemelga dixital e os sistemas de monitorización remota melloran aínda máis a eficiencia operativa e a seguridade.
1. As bombas dosificadoras intelixentes con sensores IoT permiten o mantemento preditivo.
2. Os motores e os variadores de frecuencia de baixo consumo favorecen unha alta eficiencia e sustentabilidade.
3. Os materiais avanzados e a impresión 3D melloran a durabilidade e reducen os prazos de entrega.
4. A monitorización remota e os xemelgos dixitais optimizan o rendemento do sistema de bombas químicas.
Gama de produtos
Unha ampla gama de produtos distingue aos fabricantes líderes. Ofrecen bombas químicas, bombas dosificadoras e solucións especializadas para a manipulación de fluídos corrosivos, abrasivos ou de alta temperatura. Os fabricantes deseñan bombas para diversas necesidades de dosificación química, desde a dosificación precisa en laboratorio ata a manipulación industrial a grande escala. As súas carteiras inclúen bombas centrífugas, bombas dosificadoras peristálticas e bombas de accionamento magnético. Esta diversidade permite aos clientes seleccionar a bomba axeitada para cada aplicación química, garantindo unha manipulación de fluídos eficiente e segura.
| Tipo de bomba | Área de aplicación |
| Bombas centrífugas | Procesamento químico, tratamento de augas |
| Bombas dosificadoras peristálticas | Laboratorio, produtos farmacéuticos |
| Bombas de accionamento magnético | Manipulación de produtos químicos perigosos |
| Bombas submerxibles | Augas residuais, sumidoiros |
Soporte global
Os fabricantes con presenza global ofrecen un servizo ao cliente e unha asistencia técnica inigualables. Manteñen centros de servizo locais e ofrecen asistencia rápida, o que reduce o tempo de inactividade para os clientes de todo o mundo. A asistencia posvenda integral, que inclúe acordos de mantemento e dispoñibilidade de pezas de reposto, garante que as bombas dosificadoras de produtos químicos e outros equipos sigan sendo fiables. As cadeas de subministración e as redes loxísticas globais axudan aos fabricantes a entregar bombas de forma rápida e eficiente, mesmo para proxectos a grande escala. Este nivel de asistencia crea asociacións a longo prazo e confianza cos clientes da industria química.
Escolla dun fabricante de bombas químicas
Calidade e certificación
Os fabricantes que priorizan a calidade das bombas destacan na industria química. As empresas deben demostrar o cumprimento de normas recoñecidas internacionalmente, como a ISO 9001 para a xestión da calidade, a ISO 14001 para a xestión ambiental e a ISO 45001 para a saúde e a seguridade no traballo. Estas certificacións mostran un compromiso coa calidade consistente das bombas, a sustentabilidade e os entornos de produción seguros. Os principais fabricantes de bombas químicas tamén se adhiren a normas técnicas como ANSI/API 610, ASME B73.2 e DIN 5199, que garanten que as bombas cumpran con criterios rigorosos de deseño e rendemento.
| Estándar | Área de enfoque |
| ISO 9001 | Xestión da calidade |
| ISO 14001 | Xestión ambiental |
| ISO 45001 | saúde e seguridade no traballo |
| ANSI/API 610 | Especificacións de deseño de bombas químicas |
| ASME B73.2 | Bombas centrífugas verticais en liña |
Compatibilidade de materiais
A compatibilidade dos materiais xoga un papel fundamental na selección das bombas químicas. Os materiais axeitados evitan a corrosión, a inchazón e as fallas da bomba. O aceiro inoxidable resiste a corrosión e a abrasión, o que o fai axeitado para ambientes químicos agresivos. O ferro fundido ofrece unha opción económica, pero corroe rapidamente con fluídos ácidos. Os elastómeros das xuntas e xuntas tóricas requiren unha selección coidadosa para evitar o ataque químico. A concentración química, a temperatura e a exposición aos raios UV afectan ao rendemento do material.
| Factor/Material | Descrición |
| Concentración | Unha maior concentración de produtos químicos aumenta o risco de corrosión ou degradación. |
| Temperatura | As temperaturas elevadas aceleran as reaccións químicas e a descomposición dos materiais. |
| Aceiro inoxidable | Preferido para aplicacións químicas sanitarias e corrosivas. |
| Elastómeros | Vulnerable ao ataque químico; selecciónase en función da compatibilidade química. |
Fiabilidade e mantemento
As bombas químicas fiables minimizan o tempo de inactividade e reducen os custos de mantemento. Os fabricantes deben ofrecer bombas con durabilidade probada e deseños de fácil mantemento. Os programas de mantemento regulares e o acceso a pezas de reposto favorecen a calidade da bomba a longo prazo. As bombas que fallan debido a unha mala selección de materiais ou a un deseño inadecuado poden causar fugas, contaminación e paradas custosas. As empresas deben proporcionar directrices de mantemento claras e ofrecer asistencia técnica para a resolución de problemas.
● Escolla bombas con construción robusta e materiais resistentes á corrosión.
● Confirmar que o fabricante subministra kits de mantemento e pezas de reposto.
● Avaliar o historial de bombas en aplicacións químicas similares.
Atención ao cliente
Un sólido servizo de atención ao cliente garante un funcionamento sen problemas e unha rápida resolución de problemas. Os principais fabricantes de bombas químicas manteñen redes de servizo globais e ofrecen asistencia técnica, formación e soporte posvenda. Un servizo de atención ao cliente con capacidade de resposta axuda a abordar as preocupacións sobre a calidade das bombas, as preguntas sobre a compatibilidade dos materiais e as necesidades de mantemento. Un soporte fiable crea confianza e asociacións a longo prazo na industria química.
Nota: Seleccione fabricantes que ofrezan asistencia 24 horas ao día, 7 días á semana, formación in situ e tempos de resposta rápidos para emerxencias con bombas químicas.
Aplicacións de bombas químicas industriais
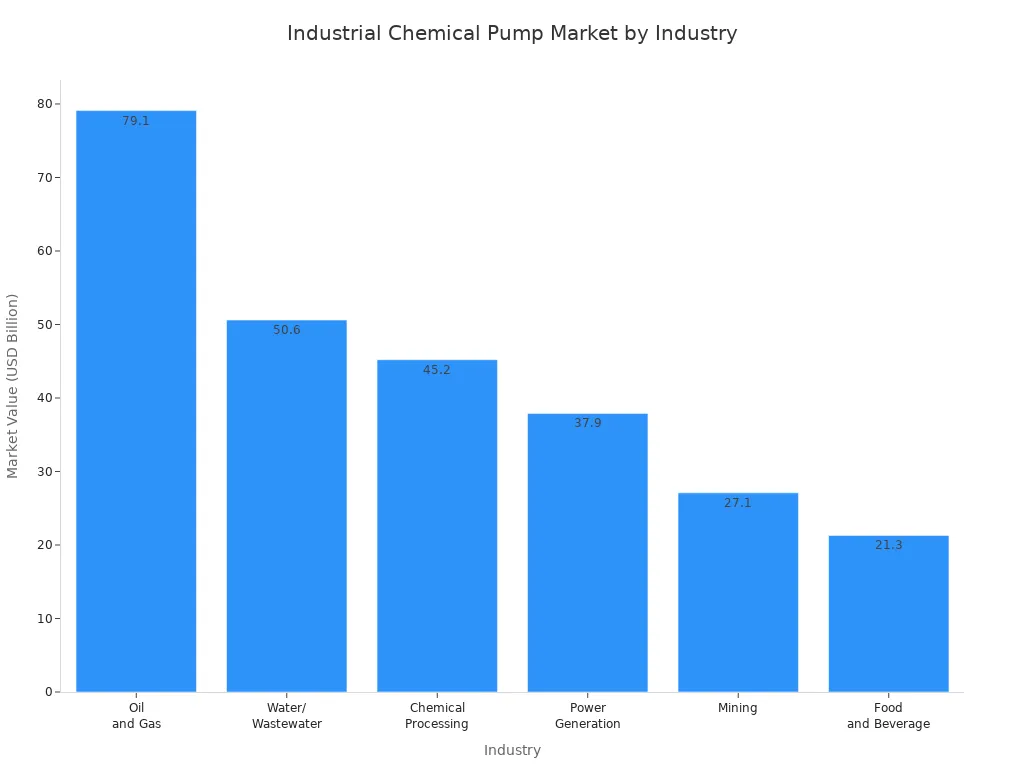
Bombas químicas industriaisdesempeñan un papel vital en moitos sectores. Estas bombas permiten a transferencia, dosificación e circulación de fluídos en industrias que esixen fiabilidade e precisión. A seguinte táboa mostra as principais industrias onde as bombas, as bombas dosificadoras e a dosificación de produtos químicos son esenciais, xunto coas súasValores de mercado de 2024:
| Industria | Valor de mercado de 2024 (miles de millóns de dólares) |
| Petróleo e gas | 79,1 |
| Tratamento de augas/augas residuais | 50,6 |
| Procesamento químico | 45.2 |
| Xeración de enerxía | 37,9 |
| Minería | 27.1 |
| Comida e bebidas | 21.3 |
Procesamento químico
A industria química depende de bombas e bombas dosificadoras para unha dosificación de produtos químicos segura e eficiente.Procesamento químicoAs plantas usan bombas para mover materias primas, transferir produtos acabados e manexar fluídos corrosivos. As bombas dosificadoras subministran cantidades precisas de produtos químicos, o que permite a tecnoloxía de dosificación e medición de precisión. Estas bombas axudan a manter a calidade e a seguridade do produto. Os sistemas de dosificación química reducen os residuos e melloran o control do proceso. As bombas no procesamento químico deben resistir a corrosión e manexar fluídos agresivos. As bombas dosificadoras tamén admiten procesos por lotes e continuos nas industrias químicas.
Tratamento de augas
As instalacións de tratamento de auga dependen de bombas e bombas dosificadoras para cada etapa do proceso. As bombas moven a auga a través de sistemas de filtración, desinfección e distribución. As bombas dosificadoras engaden produtos químicos para o axuste do pH, a desinfección e a coagulación. A dosificación química garante que a auga cumpra cos estándares de seguridade. A dosificación precisa evita o uso excesivo de produtos químicos e protexe o medio ambiente. As plantas de tratamento de auga utilizan bombas tanto para aplicacións municipais como industriais. As bombas dosificadoras permiten unha dosificación química fiable no tratamento de auga potable, augas residuais e auga industrial. As bombas con tecnoloxía avanzada de dosificación e medición melloran a eficiencia e reducen os custos.
Petróleo e gas
O sector do petróleo e o gas emprega bombas e bombas dosificadoras para a extracción, o refinado e o transporte. As bombas manipulan petróleo cru, produtos refinados e aditivos químicos. As bombas dosificadoras inxectan produtos químicos para o control da corrosión, a prevención das incrustacións e a mellora da recuperación do petróleo. Os sistemas de dosificación química protexen as tubaxes e os equipos. As bombas deben funcionar a alta presión e en condicións adversas. As bombas dosificadoras ofrecen unha dosificación química precisa para manter a seguridade do proceso. As empresas de petróleo e gas invisten en bombas con funcións de dosificación avanzadas para cumprir cos estritos estándares da industria.
Usos especializados
Moitas industrias requiren bombas e bombas dosificadoras para aplicacións específicas. As centrais de xeración de enerxía usan bombas para refrixeración, alimentación de caldeiras e dosificación de produtos químicos. As operacións mineiras dependen de bombas para a manipulación de lodos e a dosificación de produtos químicos no procesamento de minerais. Os produtores de alimentos e bebidas usan bombas para a transferencia de fluídos sanitarios e bombas dosificadoras para a dosificación de sabores e conservantes. A dosificación de precisión favorece a consistencia e a seguridade do produto. As bombas con capacidades de dosificación de produtos químicos tamén serven para a fabricación de produtos farmacéuticos, biotecnolóxicos e electrónicos. Estas industrias benefícianse de bombas deseñadas para a fiabilidade, a eficiencia e o control avanzado da dosificación.
Escoller o fabricante axeitado de bombas químicas industriais configura o éxito operativo. As empresas deben axustar as súas necesidades aos puntos fortes de cada provedor. As bombas desempeñan un papel vital en todos os sectores, polo que elixir a bomba axeitada garante a seguridade e a eficiencia. Ao avaliar as bombas e os provedores de bombas, teña en conta estes consellos:
● Revisar as curvas de rendemento da bomba en canto ao caudal, a altura e a eficiencia.
● Escolla bombas con deseños duradeiros e sen fugas para reducir o tempo de inactividade.
● Consulte o soporte técnico para axustar as solucións de bombas ás necesidades do sistema.
● Priorizar a compatibilidade química e seleccionar os materiais de bomba axeitados.
● Dimensionar as bombas con precisión para o caudal e a presión requiridos.
● Definir as características do fluído e os detalles da aplicación para cada bomba.
● Avaliar os sistemas de control, as características de seguridade e a eficiencia enerxética.
● Avaliar a reputación do provedor e a asistencia posvenda para as bombas.
● Considere a adaptabilidade ambiental para cada aplicación de bomba.
● Consulte a expertos para garantir a mellor selección de bombas.
A innovación, a fiabilidade e unha sólida atención ao cliente distinguen aos principais fabricantes de bombas. As bombas que cumpren estes estándares axudan ás empresas a acadar o éxito a longo prazo.
Preguntas frecuentes
Que tipos de bombas ofrecen os fabricantes de bombas químicas industriais?
Os fabricantes subministran unha ampla gama de bombas, incluíndo bombas centrífugas, peristálticas, de accionamento magnético e submerxibles. Cada tipo de bomba serve para aplicacións químicas específicas, como a dosificación, a transferencia e a circulación. As empresas deseñan bombas para manexar fluídos corrosivos, abrasivos ou de alta temperatura.
Como garanten as bombas a compatibilidade química e a seguridade?
Os fabricantes seleccionan os materiais para as bombas en función das súas propiedades químicas. O aceiro inoxidable, as aliaxes especializadas e os plásticos técnicos resisten a corrosión e a degradación. As bombas contan con selos avanzados e sistemas de prevención de fugas. Estas opcións de deseño axudan a manter a seguridade e a fiabilidade nos entornos de procesamento químico.
Que mantemento requiren as bombas en entornos industriais?
A inspección e limpeza regulares prolongan a vida útil das bombas. Os técnicos substitúen as xuntas desgastadas, comproban se hai fugas e controlan o rendemento da bomba. Os fabricantes proporcionan kits de mantemento e directrices. Un coidado axeitado reduce o tempo de inactividade e garante que as bombas funcionen de forma eficiente en aplicacións químicas esixentes.
Como axudan as bombas a eficiencia enerxética nas plantas químicas?
As bombas modernas empregan motores de aforro de enerxía e accionamentos de frecuencia variable. Estas tecnoloxías optimizan a velocidade da bomba e reducen o consumo de enerxía. Os fabricantes deseñan bombas de alta eficiencia, axudando ás plantas químicas a reducir os custos operativos e a cumprir os obxectivos de sustentabilidade.
Que industrias dependen máis das bombas químicas?
Bombas químicasdesempeñan un papel vital no petróleo e o gas, no tratamento de augas, no procesamento químico, na minería e na produción de alimentos. As bombas transfiren, dosifican e circulan fluídos nestes sectores. As bombas fiables garanten operacións seguras e unha calidade consistente do produto en diversos entornos industriais.
Data de publicación: 28 de agosto de 2025