

Seleccionar al fabricante adecuado de bombas químicas sigue siendo crucial para el éxito industrial. Los 10 principales fabricantes y proveedores de bombas químicas industriales para 2026 incluyen:
1. TKFLO
2. Grundfos
3. Flowserve
4. Sulzer
5. KSB
6. Xylem Inc.
7. Corporación Ebara
8. Grupo Weir
9. Bombas JEE
10.Grupo Verder
Los fabricantes incluidos en esta lista lideran el sector de bombas químicas industriales gracias a su innovación, fiabilidad, alcance global y una amplia gama de productos. Estos fabricantes abastecen a diversas industrias y dan soporte a infraestructuras críticas. Los principales fabricantes de bombas industriales se ganan la confianza de sus clientes ofreciendo bombas avanzadas que cumplen con los requisitos más exigentes.
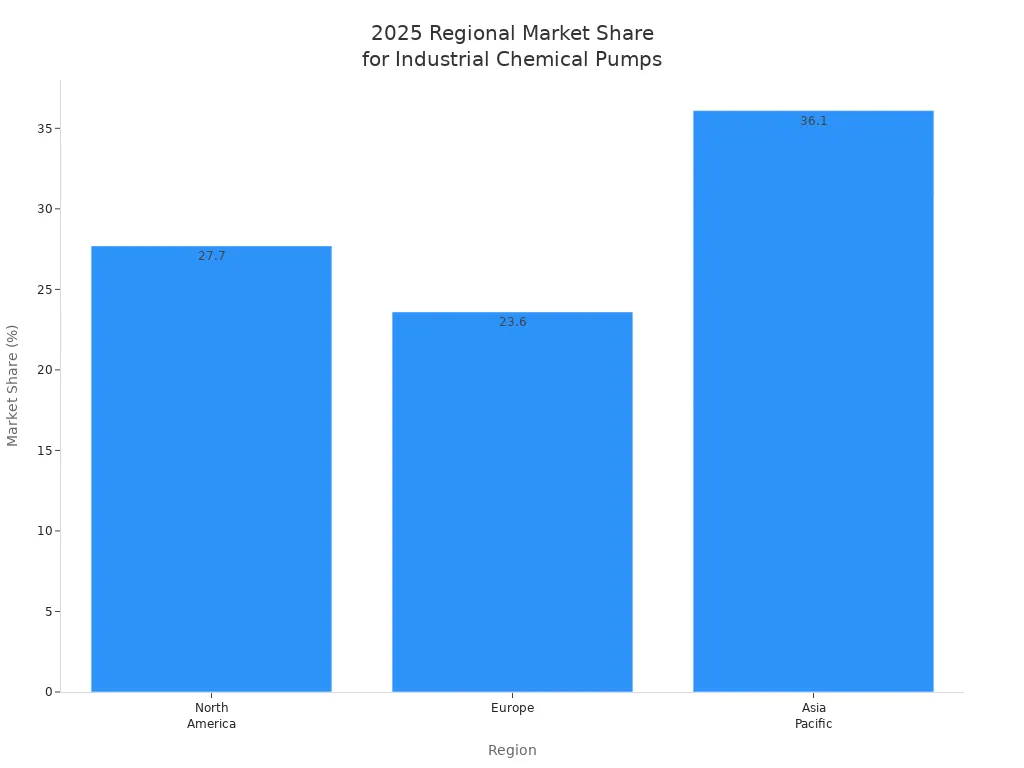
El mercado mundial de bombas químicas industriales alcanzará los $47.850 millones en 2026, siendo la región de Asia Pacífico la que ostenta la mayor cuota de mercado.
| Región | Cuota de mercado en 2025 (%) | Tamaño del mercado (miles de millones de dólares) |
| América del norte | 27.7 | 13.255 |
| Europa | 23.6 | 11.293 |
| Asia Pacífico | 36.1 | 17.280 |
| Total global | 100 | 47,85 |
Líderes en bombas químicas industriales
Fabricante de bombas químicas TKFLO
TKFLO se destaca entre los fabricantes globales como un fabricante líder de bombas químicas con una sólida reputación en soluciones avanzadas para el manejo de fluidos y tecnologías de ahorro de energía. La empresa, operada por Shanghai Tongke Flow Technology Co., Ltd., cuenta con más de dos décadas de experiencia en el sector de bombas químicas industriales.Amplia cartera de productosincluye:
● Bombas químicas, bombas eléctricas para bidones y bombas de turbina verticales para diversas aplicaciones químicas.
● Bombas sumergibles y bombas contra incendios diseñadas para infraestructuras críticas y respuesta a emergencias.
●Serie MC especializada horizontalBombas químicas centrífugas multietapa de alta presión API 610 BB4para entornos industriales exigentes.
TKFLO se distingue por su alta calidad, precios competitivos y servicio integral, lo que le ha valido una sólida reputación internacional. Entre sus puntos fuertes se incluyen:
● Experiencia en la fabricación de bombas especializadas para los mercados nacionales e internacionales.
● Capacidades de personalización y desarrollo continuo de productos en función de las necesidades cambiantes del mercado.
● Soluciones integradas y servicios posventa que dan soporte a clientes en todo el mundo, incluyendo Europa, América y Australia.
TKFLO integra la innovación tecnológica con la protección del medio ambiente, centrándose en I+D de vanguardia y equipos inteligentes para fluidos. La empresa lidera el sector en servicios de transformación para el ahorro energético y desarrollo sostenible. El equipo técnico interdisciplinario de TKFLO, que incluye supervisores de doctorado e ingenieros sénior, impulsa la mejora continua de sus productos. Sus modernas bases de producción con instalaciones avanzadas garantizan bombas, motores y sistemas de control de alta calidad.bombas contra incendiosCumple con los estrictos estándares de NFPA, UL y Factory Mutual, lo que demuestra su fiabilidad y rendimiento. El compromiso de TKFLO con las mejoras en ahorro energético y protección ambiental la posiciona a la vanguardia de la competencia en soluciones sostenibles para el transporte de fluidos.
La dedicación de TKFLO a la atención al cliente, la personalización y la innovación continua la convierten en una de las mejores opciones entre los fabricantes de bombas químicas industriales.
Grundfos
Grundfos se encuentra entre los principales fabricantes de bombas industriales, reconocida por su innovación en soluciones de dosificación de productos químicos y manejo de fluidos. La compañía ofrece una amplia gama de bombas y soluciones de dosificación de productos químicos diseñadas a medida para el tratamiento preciso de agua y aplicaciones químicas industriales. La tecnología insignia de Grundfos, SMART Digital Dosing™, presente en la bomba DDA-C, permite una dosificación de productos químicos precisa, proactiva y específica. Las características principales incluyen:
● Integración remota, monitorización en tiempo real y control inteligente para una mayor seguridad.
● Integración digital completa que simplifica la configuración y mejora la eficiencia operativa.
● Motores paso a paso avanzados de velocidad variable y soluciones patentadas que sustituyen los métodos de ajuste tradicionales.
Las series DDA, DDC, DDE, DDI y DME de Grundfos representan la generación SMART Digital de bombas dosificadoras. Estas bombas ofrecen una flexibilidad única, fácil instalación y compatibilidad con sistemas de terceros. La serie DDI incorpora una innovadora tecnología de accionamiento y microelectrónica integrada, lo que proporciona un diseño compacto y silencioso con una relación de modulación de 1:800 para una dosificación precisa. Grundfos prioriza la dosificación precisa para evitar la subdosificación o sobredosificación, la monitorización proactiva para reducir el tiempo de inactividad y soluciones personalizadas para las necesidades específicas de cada sector. Estas innovaciones posicionan a Grundfos como líder en soluciones de dosificación de productos químicos inteligentes, fiables y sostenibles para diversas aplicaciones industriales.
Flowserve
Flowserve es líder mundial en la fabricación de bombas químicas, con una larga trayectoria en ingeniería de precisión y ciencia de los materiales. La empresa opera a través de su División de Bombas y su División de Control de Flujo, respaldadas por una red mundial de fabricación y servicio. El extenso portafolio de productos de Flowserve incluye bombas centrífugas, bombas de desplazamiento positivo y bombas especiales diseñadas para el manejo de fluidos corrosivos, abrasivos y de alta temperatura. Entre sus tecnologías más destacadas se incluyen:
● Bombas de accionamiento magnético sin sellos, como la INNOMAG TB-MAG, que ofrecen una mayor prevención de fugas y una mayor fiabilidad.
● Sellos mecánicos para prevenir fugas y bombas de accionamiento magnético con compensación de empuje para mayor durabilidad y bajo mantenimiento.
● Sistemas de automatización para el control de válvulas y bombas, que permiten operaciones químicas seguras y eficientes.
La bomba de doble accionamiento INNOMAG TB-MAG de Flowserve, la primera bomba química sin sellos del mundo con contención secundaria real, mejora la seguridad y la protección del medio ambiente al eliminar las fugas. Esta innovación demuestra el compromiso de Flowserve con la seguridad, la fiabilidad y la diversificación dentro de su amplio catálogo de bombas químicas. La empresa presta servicios a sectores clave como el procesamiento químico, el petróleo y el gas, el tratamiento de aguas, la industria farmacéutica y la generación de energía, reforzando su reputación como uno de los principales fabricantes de bombas industriales.
Sulzer
Sulzer es un fabricante líder de bombas químicas, reconocido por sus innovadoras soluciones de bombeo y avanzadas tecnologías de control. Las bombas verticales de ácido sulfúrico VAS de la compañía aprovechan materiales avanzados y una ingeniería robusta, ofreciendo una fiabilidad y eficiencia excepcionales en el manejo de procesos químicos altamente corrosivos. Sulzer complementa sus innovaciones en bombeo con equipos avanzados de control y monitorización, que incluyen:
● Paneles de control de bombas y variadores de frecuencia para control automático y monitorización remota.
● Sistemas de monitorización del estado que permiten la detección temprana de posibles problemas, optimizando el rendimiento de la bomba y reduciendo el tiempo de inactividad.
Las tecnologías de Sulzer ayudan a los clientes industriales a minimizar los costos de mantenimiento y a mejorar el rendimiento de sus plantas. El enfoque de la compañía en la confiabilidad y la eficiencia la convierte en la opción preferida para aplicaciones de bombeo de productos químicos industriales, especialmente donde el manejo de productos químicos agresivos es fundamental.
KSB
KSB es reconocida entre los fabricantes globales por sus bombas químicas confiables y tecnológicamente avanzadas. La empresa emplea dinámica de fluidos computacional (CFD) para rediseñar los impulsores, mejorando la eficiencia y confiabilidad de las bombas. Tras el rediseño, los niveles de vibración disminuyen significativamente y la eficiencia de la bomba alcanza el 71%, lo que se traduce en un ahorro energético anual sustancial. Las bombas químicas de KSB integran tecnologías de la Industria 4.0, entre las que se incluyen:
● Conceptos de fábrica inteligente y digitalización para la conectividad en red y los datos de proceso en tiempo real.
● Gemelos digitales para la monitorización continua del estado, el intercambio de datos y el mantenimiento predictivo.
Estas bombas inteligentes pueden comunicarse de forma descentralizada, responder de manera autónoma a los cambios del sistema y proporcionar un historial operativo detallado accesible a través de la nube o dispositivos móviles. La red de soporte global de KSB abarca más de 100 países y ofrece centros de ventas y servicio, consultoría técnica e instalaciones de fabricación. La red SupremeServ de la compañía proporciona soporte posventa integral, reparaciones y servicios de campo, garantizando una alta fiabilidad operativa y flexibilidad para clientes industriales en todo el mundo.
Xylem Inc.
Xylem Inc. es un actor dominante en el mercado de bombas químicas industriales, ofreciendo soluciones de bombeo avanzadas para la industria química y el procesamiento industrial. La empresa invierte fuertemente en I+D, integrando IoT, IA y diseños de alta eficiencia energética en sus productos. Las principales fortalezas de Xylem incluyen:
● Un amplio catálogo de productos que abarca diversos tipos de bombas para aplicaciones de tratamiento químico y de agua.
● Alianzas estratégicas que amplíen los canales de distribución y venta, especialmente en el Reino Unido.
● Bombas inteligentes y conectadas que incorporan sensores, automatización y monitorización remota para una mayor eficiencia operativa.
Las innovaciones recientes de Xylem incluyen:Tecnología de refrigeración de chips sin agua, herramientas de detección de fugas basadas en IAy sistemas de tratamiento que recuperan metales valiosos de las aguas residuales. La plataforma de soluciones digitales Xylem Vue de la compañía integra tecnologías inteligentes y conectadas, así como sistemas inteligentes, que permiten la monitorización en tiempo real y el mantenimiento predictivo. El enfoque de Xylem en lo digital y el análisis de datos se alinea con la creciente demanda de soluciones avanzadas de bombeo para productos químicos industriales.
Corporación Ebara
Ebara Corporation es un fabricante líder de bombas químicas, especializado en bombas, mezcladores y agitadores para aplicaciones en la industria química. Las bombas químicas de la compañía están diseñadas para manejar líquidos espesos, pesados, corrosivos y tóxicos. La gama de productos de Ebara incluye:
● Bombas de cojinetes verticales y bombas peristálticas SmartFlex® (series LRP, SRP, STP).
● Bombas fabricadas con materiales resistentes a la corrosión, como acero inoxidable (grado 304 o 316), para garantizar su durabilidad en entornos químicos agresivos.
● Alta eficiencia, fiabilidad y tecnología de sellado avanzada.
Ebara fabrica equipos conforme a la norma ISO 9001 y los somete a rigurosas pruebas de precisión y rendimiento. Su presencia global abarca Norteamérica, Europa, Asia Pacífico, Oriente Medio y África, y Sudamérica, lo que facilita alianzas y colaboraciones industriales en diversos mercados. La experiencia de Ebara en bombas robustas y de ingeniería de precisión contribuye a reducir los costes operativos y a mejorar la calidad de los productos para sus clientes del sector de la industria química.
Grupo Weir
Weir Group es un nombre de prestigio entre los fabricantes de bombas industriales, reconocido por su experiencia en soluciones para el manejo de fluidos en entornos exigentes. La compañía ofrece una amplia gama de bombas químicas diseñadas para el manejo de fluidos abrasivos, corrosivos y de alta temperatura. El catálogo de productos de Weir incluye bombas centrífugas, bombas para lodos y bombas especiales para aplicaciones exigentes en la industria química y minera. Su enfoque en la innovación y la fiabilidad garantiza un alto rendimiento y una larga vida útil, convirtiéndola en un socio de confianza para las necesidades de bombas químicas industriales. La red de soporte global de Weir y su compromiso con el servicio al cliente refuerzan aún más su posición entre los principales fabricantes de bombas industriales.
Bombas JEE
JEE Pumps es un actor clave en el mercado de bombas químicas industriales, reconocido por su innovadora gama de productos y su sólida presencia en el mercado. La empresa presta servicios a diversas aplicaciones industriales, incluyendo la industria petrolera, química y metalúrgica. JEE Pumps se especializa en:
● Bombas centrífugas diseñadas para el manejo de líquidos tóxicos, fluidos a bajas y altas temperaturas, ácidos, bases y líquidos de alta pureza.
● Bombas centrífugas de polipropileno, bombas autocebantes para lodos y bombas industriales para fábricas de pulpa y papel.
Con más de 30 años de experiencia, JEE Pumps ofrece bombas de alta calidad que satisfacen las necesidades de entornos químicos exigentes. Su experiencia en tecnología de bombas centrífugas y su compromiso con la innovación la convierten en una opción confiable entre los fabricantes de bombas químicas.
Grupo Verder
Verder Group es un fabricante global conocido por su innovadora tecnología de bombas peristálticas y sus amplias aplicaciones industriales. Las principales líneas de productos e innovaciones de la compañía incluyen:
| Línea de productos | Principales innovaciones/características | Aplicaciones industriales |
| Bombas de manguera industriales Verderflex | Diseño robusto, autocebante, con capacidad de funcionamiento en seco, apto para entornos hostiles y fluidos viscosos. | Procesamiento químico, minería, tratamiento de agua y aguas residuales, alimentos y bebidas, productos farmacéuticos y biotecnología. |
| Serie Verderflex Dura | Manguera compacta, de alta presión, de bajo consumo energético y de larga duración. | Dosificación continua, fluidos difíciles en los sectores químico, de tratamiento de agua e industrial. |
| Bombas Verderflex para fabricantes de equipos originales y laboratorios | Dosificación compacta, modular y de alta precisión, con cambio de tubo sencillo. | Laboratorio, OEM, biotecnología, farmacéutica, microfluídica |
| Bombas de tubo Verder | Control de flujo preciso, pulsación mínima, fácil de usar. | Aplicaciones de medición y transferencia de carga ligera en múltiples industrias. |
Verderair HC-PURE, una bomba higiénica fabricada en acero inoxidable 316L, cumple con estrictas normas sanitarias y está diseñada para las industrias química y farmacéutica. El Grupo Verder opera en 28 países con una red mundial de empresas de producción y distribución, ofreciendo distribuidores locales y servicio técnico y mantenimiento propios. Esta amplia red garantiza soluciones para cada aplicación y la disponibilidad local de expertos. Con más de 60 años de experiencia, Verder brinda a sus clientes industriales asistencia confiable y localizada, mejorando la productividad y reduciendo los tiempos de inactividad.
¿Qué hace que los principales fabricantes de bombas industriales destaquen?
Reputación y experiencia
Las principales marcas de fabricantes de bombas químicas se ganan la confianza gracias a su fiabilidad demostrada y su dilatada experiencia. Fabricantes como Ebara lo demuestran con bombas que ofrecen un rendimiento constante y una larga vida útil. Los clientes valoran a las empresas que mantienen un estricto control de calidad y una ingeniería precisa. Una sólida reputación indica que un fabricante puede gestionar aplicaciones químicas complejas y suministrar bombas dosificadoras fiables para operaciones críticas. Años de experiencia también significan que los fabricantes comprenden los retos únicos del manejo de productos químicos y pueden ofrecer soluciones que minimizan el tiempo de inactividad.
Innovación y tecnología
La innovación impulsa el sector de fabricación de bombas químicas. Los mejores fabricantes invierten en investigación y desarrollo para crear bombas dosificadoras avanzadas y soluciones de bombeo innovadoras. Estas empresas adoptan tecnología de bombas inteligentes, incluyendo sensores IoT para la monitorización en tiempo real y el mantenimiento predictivo. Muchas utilizan motores de bajo consumo y variadores de frecuencia para optimizar el rendimiento de la bomba y reducir costes. Algunos fabricantes implementan bombas de accionamiento magnético para eliminar fallos en los sellos, mientras que otros utilizan materiales avanzados para una mayor resistencia a la corrosión. La tecnología de gemelos digitales y los sistemas de monitorización remota mejoran aún más la eficiencia operativa y la seguridad.
1. Las bombas dosificadoras inteligentes con sensores IoT permiten el mantenimiento predictivo.
2. Los motores y variadores de frecuencia de bajo consumo energético favorecen una alta eficiencia y sostenibilidad.
3. Los materiales avanzados y la impresión 3D mejoran la durabilidad y reducen los plazos de entrega.
4. La monitorización remota y los gemelos digitales optimizan el rendimiento del sistema de bombeo de productos químicos.
Gama de productos
Los fabricantes líderes se distinguen por su amplia gama de productos. Ofrecen bombas químicas, bombas dosificadoras y soluciones especializadas para el manejo de fluidos corrosivos, abrasivos o a altas temperaturas. Diseñan bombas para diversas necesidades de dosificación química, desde la dosificación precisa en laboratorio hasta el manejo industrial a gran escala. Su catálogo incluye bombas centrífugas, bombas dosificadoras peristálticas y bombas de accionamiento magnético. Esta diversidad permite a los clientes seleccionar la bomba adecuada para cada aplicación química, garantizando un manejo de fluidos eficiente y seguro.
| Tipo de bomba | Área de aplicación |
| Bombas centrífugas | Procesamiento químico, tratamiento de agua |
| Bombas dosificadoras peristálticas | Laboratorio, productos farmacéuticos |
| Bombas de accionamiento magnético | Manipulación de productos químicos peligrosos |
| Bombas sumergibles | Aguas residuales, alcantarillado |
Soporte global
Los fabricantes con presencia global ofrecen un servicio al cliente y soporte técnico inigualables. Cuentan con centros de servicio locales y brindan asistencia inmediata, lo que reduce el tiempo de inactividad para clientes en todo el mundo. Un servicio posventa integral, que incluye contratos de mantenimiento y disponibilidad de repuestos, garantiza la fiabilidad de las bombas dosificadoras de productos químicos y otros equipos. Las cadenas de suministro y redes logísticas globales permiten a los fabricantes entregar las bombas de forma rápida y eficiente, incluso para proyectos de gran envergadura. Este nivel de soporte fomenta relaciones de colaboración a largo plazo y la confianza con los clientes de la industria química.
Cómo elegir un fabricante de bombas químicas
Calidad y certificación
En la industria química, los fabricantes que priorizan la calidad de sus bombas destacan por su excelencia. Las empresas deben demostrar el cumplimiento de estándares reconocidos internacionalmente, como ISO 9001 para la gestión de la calidad, ISO 14001 para la gestión ambiental e ISO 45001 para la seguridad y salud en el trabajo. Estas certificaciones demuestran un compromiso con la calidad constante de las bombas, la sostenibilidad y entornos de producción seguros. Los principales fabricantes de bombas químicas también se adhieren a estándares técnicos como ANSI/API 610, ASME B73.2 y DIN 5199, que garantizan que las bombas cumplan con rigurosos criterios de diseño y rendimiento.
| Estándar | Área de enfoque |
| ISO 9001 | Gestión de la calidad |
| ISO 14001 | Gestión ambiental |
| ISO 45001 | Salud y seguridad en el trabajo |
| ANSI/API 610 | Especificaciones de diseño de bombas químicas |
| ASME B73.2 | Bombas centrífugas verticales en línea |
Compatibilidad de materiales
La compatibilidad de los materiales es fundamental para la selección de bombas químicas. Los materiales adecuados previenen la corrosión, la hinchazón y las fallas de la bomba. El acero inoxidable resiste la corrosión y la abrasión, lo que lo hace idóneo para entornos químicos agresivos. El hierro fundido ofrece una opción económica, pero se corroe rápidamente con fluidos ácidos. Los elastómeros en sellos y juntas tóricas requieren una selección cuidadosa para evitar el ataque químico. La concentración química, la temperatura y la exposición a los rayos UV influyen en el rendimiento de los materiales.
| Factor/Material | Descripción |
| Concentración | Una mayor concentración química aumenta el riesgo de corrosión o degradación. |
| Temperatura | Las temperaturas elevadas aceleran las reacciones químicas y la descomposición de los materiales. |
| Acero inoxidable | Preferible para aplicaciones químicas sanitarias y corrosivas. |
| Elastómeros | Vulnerable a ataques químicos; seleccione en función de la compatibilidad química. |
Fiabilidad y mantenimiento
Las bombas químicas fiables minimizan el tiempo de inactividad y reducen los costes de mantenimiento. Los fabricantes deben ofrecer bombas con durabilidad comprobada y diseños que faciliten el mantenimiento. Los programas de mantenimiento regulares y el acceso a repuestos garantizan la calidad de la bomba a largo plazo. Las bombas que fallan debido a una mala selección de materiales o un diseño inadecuado pueden provocar fugas, contaminación y paradas costosas. Las empresas deben proporcionar directrices de mantenimiento claras y ofrecer asistencia técnica para la resolución de problemas.
● Elija bombas con una construcción robusta y materiales resistentes a la corrosión.
● Confirme que el fabricante suministra kits de mantenimiento y piezas de repuesto.
● Evaluar el historial de las bombas en aplicaciones químicas similares.
Soporte al cliente
Un sólido servicio de atención al cliente garantiza un funcionamiento óptimo y la rápida resolución de problemas. Los principales fabricantes de bombas químicas cuentan con redes de servicio globales y ofrecen asistencia técnica, capacitación y soporte posventa. Un servicio de atención al cliente eficaz ayuda a resolver dudas sobre la calidad de las bombas, la compatibilidad de los materiales y las necesidades de mantenimiento. Un soporte fiable fomenta la confianza y las relaciones a largo plazo en la industria química.
Nota: Seleccione fabricantes que ofrezcan asistencia las 24 horas del día, los 7 días de la semana, capacitación en el sitio y tiempos de respuesta rápidos para emergencias con bombas químicas.
Aplicaciones de bombas químicas industriales
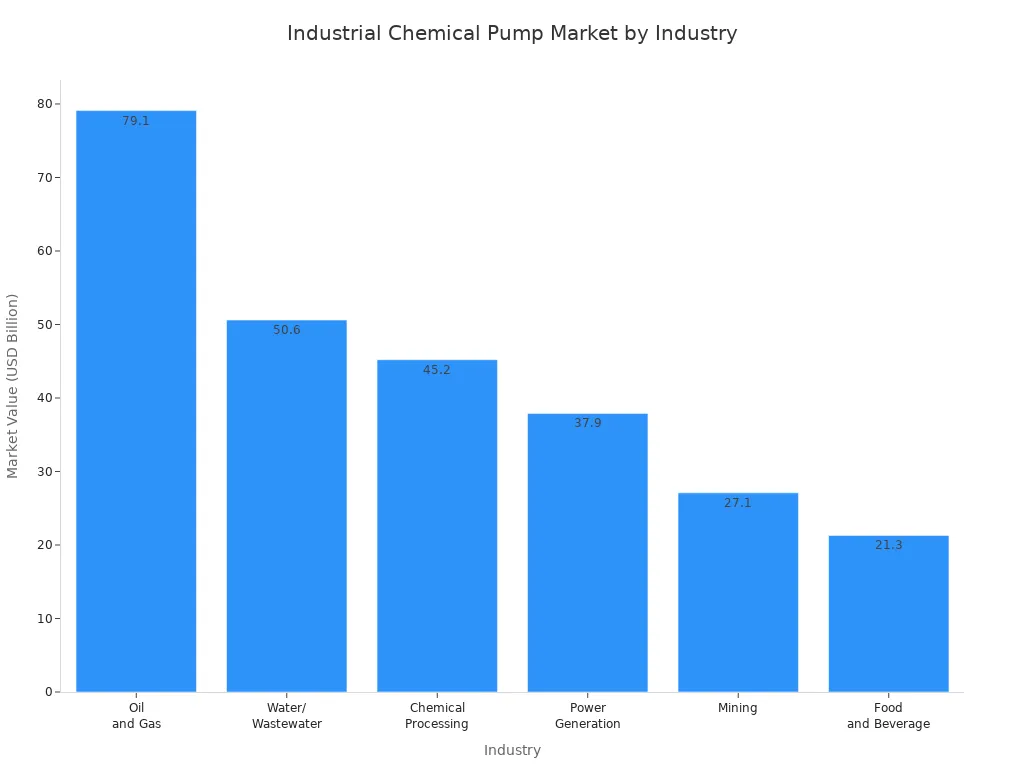
Bombas químicas industrialesdesempeñan un papel vital en muchos sectores. Estas bombas facilitan la transferencia, dosificación y circulación de fluidos en industrias que exigen fiabilidad y precisión. La siguiente tabla muestra las principales industrias donde las bombas, las bombas dosificadoras y la dosificación de productos químicos son esenciales, junto con susValores de mercado de 2024:
| Industria | Valor de mercado en 2024 (miles de millones de USD) |
| Petróleo y gas | 79.1 |
| Tratamiento de agua/aguas residuales | 50.6 |
| Procesamiento químico | 45.2 |
| Generación de energía | 37.9 |
| Minería | 27.1 |
| Alimentos y bebidas | 21.3 |
Procesamiento químico
La industria química depende de bombas y bombas dosificadoras para una dosificación de productos químicos segura y eficiente.Procesamiento químicoLas plantas utilizan bombas para mover materias primas, transferir productos terminados y manejar fluidos corrosivos. Las bombas dosificadoras suministran cantidades precisas de productos químicos, lo que permite el uso de tecnologías de dosificación y medición de precisión. Estas bombas contribuyen a mantener la calidad y la seguridad del producto. Los sistemas de dosificación de productos químicos reducen el desperdicio y mejoran el control del proceso. Las bombas en el procesamiento químico deben resistir la corrosión y manejar fluidos agresivos. Las bombas dosificadoras también son útiles para procesos por lotes y continuos en la industria química.
Tratamiento de agua
Las plantas de tratamiento de agua dependen de bombas y bombas dosificadoras en cada etapa del proceso. Las bombas transportan el agua a través de los sistemas de filtración, desinfección y distribución. Las bombas dosificadoras añaden productos químicos para ajustar el pH, desinfectar y coagular. La dosificación de productos químicos garantiza que el agua cumpla con los estándares de seguridad. La dosificación precisa evita el uso excesivo de productos químicos y protege el medio ambiente. Las plantas de tratamiento de agua utilizan bombas tanto para aplicaciones municipales como industriales. Las bombas dosificadoras permiten una dosificación fiable de productos químicos en el tratamiento de agua potable, aguas residuales y aguas industriales. Las bombas con tecnología avanzada de dosificación y medición mejoran la eficiencia y reducen los costos.
Petróleo y gas
El sector del petróleo y el gas utiliza bombas y bombas dosificadoras para la extracción, refinación y transporte. Las bombas manejan petróleo crudo, productos refinados y aditivos químicos. Las bombas dosificadoras inyectan productos químicos para el control de la corrosión, la prevención de incrustaciones y la recuperación mejorada de petróleo. Los sistemas de dosificación de productos químicos protegen las tuberías y los equipos. Las bombas deben operar a alta presión y en condiciones extremas. Las bombas dosificadoras proporcionan una dosificación precisa de productos químicos para mantener la seguridad del proceso. Las compañías de petróleo y gas invierten en bombas con funciones de dosificación avanzadas para cumplir con los estrictos estándares de la industria.
Usos especializados
Numerosas industrias requieren bombas y bombas dosificadoras para aplicaciones específicas. Las centrales eléctricas utilizan bombas para refrigeración, alimentación de calderas y dosificación de productos químicos. Las operaciones mineras dependen de bombas para el manejo de lodos y la dosificación de productos químicos en el procesamiento de minerales. Los productores de alimentos y bebidas utilizan bombas para la transferencia sanitaria de fluidos y bombas dosificadoras para la dosificación de saborizantes y conservantes. La dosificación precisa garantiza la consistencia y la seguridad del producto. Las bombas con capacidad de dosificación de productos químicos también se utilizan en la industria farmacéutica, la biotecnología y la fabricación de productos electrónicos. Estas industrias se benefician de bombas diseñadas para ofrecer fiabilidad, eficiencia y un control de dosificación avanzado.
Seleccionar al fabricante adecuado de bombas químicas industriales es clave para el éxito operativo. Las empresas deben alinear sus necesidades con las fortalezas de cada proveedor. Las bombas desempeñan un papel vital en todas las industrias, por lo que elegir la bomba correcta garantiza seguridad y eficiencia. Al evaluar bombas y proveedores, tenga en cuenta estos consejos:
● Revise las curvas de rendimiento de la bomba en cuanto a caudal, altura de elevación y eficiencia.
● Elija bombas con diseños duraderos y a prueba de fugas para reducir el tiempo de inactividad.
● Consulte con el soporte técnico para encontrar la solución de bombeo que mejor se adapte a las necesidades del sistema.
● Priorice la compatibilidad química y seleccione los materiales adecuados para la bomba.
● Dimensionar las bombas con precisión según el caudal y la presión requeridos.
● Defina las características del fluido y los detalles de aplicación para cada bomba.
● Evaluar los sistemas de control, las características de seguridad y la eficiencia energética.
● Evaluar la reputación del proveedor y el servicio de asistencia posventa para las bombas.
● Considere la adaptabilidad ambiental para cada aplicación de bombeo.
● Consulte a expertos para garantizar la mejor selección de bomba.
La innovación, la fiabilidad y una sólida atención al cliente distinguen a los principales fabricantes de bombas. Las bombas que cumplen con estos estándares ayudan a las empresas a alcanzar el éxito a largo plazo.
Preguntas frecuentes
¿Qué tipos de bombas ofrecen los fabricantes de bombas químicas industriales?
Los fabricantes ofrecen una amplia gama de bombas, incluyendo centrífugas, peristálticas, de accionamiento magnético y sumergibles. Cada tipo de bomba se adapta a aplicaciones químicas específicas, como dosificación, transferencia y circulación. Las empresas diseñan bombas para manejar fluidos corrosivos, abrasivos o a altas temperaturas.
¿Cómo garantizan las bombas la compatibilidad química y la seguridad?
Los fabricantes seleccionan los materiales para las bombas en función de sus propiedades químicas. El acero inoxidable, las aleaciones especiales y los plásticos de ingeniería resisten la corrosión y la degradación. Las bombas incorporan sellos avanzados y sistemas de prevención de fugas. Estas características de diseño contribuyen a mantener la seguridad y la fiabilidad en entornos de procesamiento químico.
¿Qué mantenimiento requieren las bombas en entornos industriales?
La inspección y limpieza periódicas prolongan la vida útil de las bombas. Los técnicos reemplazan los sellos desgastados, comprueban si hay fugas y supervisan el rendimiento de la bomba. Los fabricantes proporcionan kits de mantenimiento y guías. Un mantenimiento adecuado reduce el tiempo de inactividad y garantiza que las bombas funcionen de manera eficiente en aplicaciones químicas exigentes.
¿Cómo contribuyen las bombas a la eficiencia energética en las plantas químicas?
Las bombas modernas utilizan motores de bajo consumo y variadores de frecuencia. Estas tecnologías optimizan la velocidad de la bomba y reducen el consumo de energía. Los fabricantes diseñan bombas de alta eficiencia, lo que ayuda a las plantas químicas a reducir los costos operativos y alcanzar sus objetivos de sostenibilidad.
¿Qué industrias dependen más de las bombas químicas?
bombas químicasLas bombas desempeñan un papel fundamental en la industria del petróleo y el gas, el tratamiento de aguas, el procesamiento químico, la minería y la producción de alimentos. En estos sectores, las bombas transfieren, dosifican y circulan fluidos. Unas bombas fiables garantizan operaciones seguras y una calidad de producto constante en diversos entornos industriales.
Fecha de publicación: 28 de agosto de 2025